


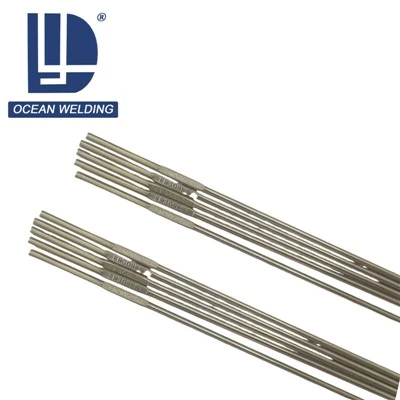
Kawat Tahan Karat Super Dupleks ER2594
Kawat Las Baja Tahan Karat Super Dupleks ER2594
ER2594 adalah kawat las TIG/MIG baja tahan karat super duplex austenitik-feritik yang sesuai dengan AWS A5.9. Direkayasa untuk menggabungkan grade super dupleks seperti UNS S32750 (SAF 2507) dan UNS S32760, kawat ini menghasilkan endapan las dengan struktur mikro austenit-ferit yang seimbang, memberikan keunggulan gabungan dari ketangguhan baja tahan karat austenitik dan ketahanan retak korosi tegangan baja tahan karat feritik.
Dengan komposisi nominal 25% Cr, 9,5% Ni, dan 3,6% Mo ditambah penambahan nitrogen terkontrol, ER2594 mencapai Angka Ekuivalen Ketahanan Pitting (PREN) melebihi 40 - ambang batas yang mendefinisikan kinerja "super dupleks" - menjadikannya logam pengisi standar untuk lingkungan air laut, bahan kimia, dan minyak & gas yang paling menuntut.

Fitur Utama Kawat ER2594
- PREN > 40:Menunjukkan ketahanan yang luar biasa terhadap korosi lubang dan celah di lingkungan yang mengandung klorida{0}}.
- Struktur Dupleks Seimbang:Mengandung 40–60% ferit, menggabungkan kekuatan tinggi dengan ketahanan yang sangat baik terhadap retak korosi tegangan (SCC).
- Kekuatan Mekanik Tinggi:Memiliki kekuatan tarik sekitar 870 MPa-kira-kira dua kali lipat dari baja tahan karat austenitik standar.
- Konten Pengotor Rendah:Kontrol ketat terhadap kadar Sulfur (S Kurang dari atau sama dengan 0,010%) dan Fosfor (P Kurang dari atau sama dengan 0,020%) memastikan logam las bersih dan bebas retak.
- Penguatan Nitrogen:Penambahan nitrogen (N) yang terkontrol-kira-kira 0,25%-menstabilkan fase austenitik dan meningkatkan ketahanan korosi pitting dalam zona pengelasan.
- Tembaga-Komposisi Bantalan:Mengandung sekitar 0,7% tembaga (Cu), yang meningkatkan ketahanan korosi di lingkungan asam sulfat.
Komposisi Kimia ER2594
| Elemen | Setoran Biasa (%) |
|---|---|
|
C |
0.02 |
|
Kr |
24.55 |
|
Tidak |
9.35 |
|
Mo |
3.65 |
|
N |
0.25 |
|
Cu |
0.70 |
|
M N |
0.64 |
|
Ya |
0.42 |
|
P |
0.014 |
|
S |
0.006 |
Sifat Mekanik Logam yang Diendapkan
| Milik | Nilai Khas |
|---|---|
|
Kekuatan Tarik (σb) |
870MPa |
|
Kekuatan Hasil (σ0.2) |
Lebih besar dari atau sama dengan 550 MPa |
|
Perpanjangan (δ5) |
Lebih besar dari atau sama dengan 25% |
|
Ketangguhan Dampak (−40 derajat) |
Lebih besar dari atau sama dengan 125 J |
|
Kekerasan |
~28–32 jam |
Spesifikasi Produk ER2594
| Milik | Nilai |
|---|---|
|
Klasifikasi AWS |
A5.9 ER2594 |
|
Penunjukan EN/ISO |
ISO 14343-A: W 25 9 4 NL |
|
Nomor UNS |
Setoran jenis S32750 |
|
Proses Pengelasan |
GTAW (TIG), GMAW (MIG) |
|
Gas Pelindung |
Argon Murni (Ar Lebih besar atau sama dengan 99,99%) atau Ar + 2% N₂ |
|
Pertandingan Logam Dasar |
UNS S32750, S32760, S32550 (SAF 2507, Zeron 100) |
Parameter Pengelasan yang Direkomendasikan
Polaritas:DCEP (Elektroda DC Positif).
GTAW (TIG)
| Diameter Kawat | Saat ini (A) | Gas Pelindung | Aliran Gas |
|---|---|---|---|
|
1,6mm |
80–140 A |
Ar atau Ar + 2% N₂ |
10–14 L/mnt |
|
2,0 mm |
100–170 A |
Ar atau Ar + 2% N₂ |
10–14 L/mnt |
|
2,4 mm |
120–200 A |
Ar atau Ar + 2% N₂ |
12–16 L/mnt |
GMAW (MIG)
| Diameter Kawat | Saat ini (A) | Tegangan (V) | Gas Pelindung |
|---|---|---|---|
|
0,8 mm |
100–180 A |
18–24 V |
Adalah + 2% N₂ |
|
1,0 mm |
120–220 A |
20–26 V |
Adalah + 2% N₂ |
|
1,2 mm |
150–280 A |
22–28 V |
Adalah + 2% N₂ |
Pedoman Proses Pengelasan
Pengelasan baja tahan karat super dupleks memerlukan kontrol proses yang ketat untuk memastikan bahwa zona las mencapai keseimbangan yang tepat antara fase austenit dan ferit. Teknik pengelasan yang tidak tepat dapat mengakibatkan kandungan ferit yang berlebihan (sehingga mengurangi ketangguhan) atau kandungan austenit yang berlebihan (sehingga mengurangi ketahanan terhadap retak korosi tegangan).
Pembersihan Pra-pengelasan:Semua karat, minyak, kelembapan, dan kontaminan permukaan harus dihilangkan dari bevel las dan area sekitarnya. Kontaminan dapat menyebabkan porositas pada lapisan las dan mengganggu ketahanan korosi material.
Suhu Interpass:Harus dikontrol secara ketat di bawah 150 derajat (302 derajat F). Masukan panas yang berlebihan mendorong pengendapan fase sigma (σ) dan mengganggu keseimbangan austenit-ferit.
Panjang Busur:Teknik pengelasan-busur pendek harus digunakan. Untuk pengelasan TIG (Tungsten Inert Gas), panjang busur harus dijaga dalam kisaran 1–3 mm. Busur pendek membantu meminimalkan penipisan nitrogen di kolam las dan meminimalkan tingkat oksidasi.
Kontrol Masukan Panas:Target masukan panas harus dikontrol antara 0,5 dan 2,5 kJ/mm. Masukan panas yang terlalu rendah atau terlalu tinggi akan berdampak buruk pada kualitas las:
- Terlalu Rendah → Menyebabkan kandungan ferit berlebihan, sehingga mengurangi ketangguhan dan ketahanan terhadap korosi.
- Terlalu Tinggi → Menyebabkan pengendapan fase sigma (σ) atau chi (χ), sehingga mengakibatkan sensitisasi.
Gas Pelindung:Argon murni, atau campuran argon dengan 2% nitrogen, harus dipilih. Menambahkan nitrogen ke gas pelindung membantu mengkompensasi penipisan nitrogen selama proses pengelasan dan membantu mempertahankan kandungan fase austenit yang tepat. Penggunaan campuran gas pelindung yang mengandung CO₂ sangat dilarang.
Pembersihan Kembali (Back-hembusan):Untuk semua root pass pada pipa dan komponen struktural tertutup, pembersihan kembali dengan gas inert merupakan persyaratan proses wajib. Argon murni atau campuran argon/nitrogen harus digunakan untuk pembersihan punggung. Pembersihan kembali (back purging) harus dilakukan terus menerus sampai root pass tertutup seluruhnya oleh setidaknya dua lapisan las berikutnya.
Pasca-Perlakuan Panas Pengelasan:Untuk baja tahan karat super dupleks, perlakuan panas pasca-pengelasan biasanya tidak diperlukan dan umumnya tidak disarankan. Jika spesifikasi atau standar yang relevan mewajibkan perlakuan panas, satu-satunya prosedur perlakuan yang dapat diterima adalah anil larutan pada suhu 1050–1125 derajat, segera diikuti dengan pendinginan air.
Aplikasi
ER2594 ditentukan di mana pun kombinasi kekuatan tinggi, ketahanan terhadap lubang, dan kekebalan SCC diperlukan dalam lingkungan klorida yang agresif:
Minyak & Gas
•Lipatan bawah laut, garis aliran, dan komponen pohon Natal
• Perpipaan air laut bagian atas dan sistem air pemadam kebakaran
•Peralatan downhole dan selang pusar
• Perpipaan proses FPSO
Kimia dan Petrokimia
•Klorida-mengandung bejana proses dan reaktor
•Peralatan penanganan asam sulfat (dengan endapan yang mengandung Cu-)
•Klor-komponen tanaman alkali
• Mesin cuci dan menara pabrik pulp dan pemutih kertas


Desalinasi
•Pipa bertekanan tinggi-osmosis balik
•Pipa evaporator flash multi-tahap
•Sistem penanganan air garam
Kelautan dan Angkatan Laut
• Penukar panas dan kondensor air laut
•Sistem perpipaan pemberat dan lambung kapal
• Poros baling-baling dan pengencang laut
Infrastruktur
•Jembatan dan terowongan di lingkungan pesisir/{0}}pengeringan garam
•Struktur instalasi pengolahan air limbah
Penyimpanan dan Penanganan
•Simpan ER2594 dalam kemasan asli yang tersegel di lingkungan kering (RH < 50%)
•Lindungi dari kontaminasi baja karbon - gunakan perkakas khusus baja tahan karat, klem, dan cakram gerinda
•Tabung batang TIG yang terbuka harus ditutup kembali setelah digunakan
•Spool MIG harus disimpan dalam oven batangan atau-lemari dengan pengatur suhu jika kelembapan ruangan melebihi 60%
•Jangan sekali-kali menggunakan sikat kawat baja karbon pada permukaan las super dupleks - gunakan sikat baja tahan karat atau nilon saja
Pertanyaan Umum
T: Apa aplikasi utama untuk kawat las ER2594?
J: ER2594 terutama digunakan untuk pengelasan TIG (Tungsten Inert Gas) dan MIG (Metal Inert Gas) pada baja tahan karat super dupleks, seperti UNS S32750 (SAF 2507) dan S32760 (Zeron 100). Area penerapan utamanya mencakup jaringan pipa minyak dan gas lepas pantai, peralatan desalinasi air laut, kapal pemrosesan bahan kimia, dan lingkungan apa pun yang melibatkan klorida yang sangat korosif.
T: Apa perbedaan antara ER2594 dan ER2209?
J: ER2594 diklasifikasikan sebagai bahan pengisi super dupleks (PREN > 40), dengan kandungan Kromium (Cr), Molibdenum (Mo), dan Nitrogen (N) yang lebih tinggi dibandingkan dengan ER2209 (bahan dupleks standar dengan PREN sekitar 35). ER2594 menawarkan ketahanan korosi lubang yang unggul di lingkungan yang ditandai dengan suhu lebih tinggi dan konsentrasi klorida tinggi; akibatnya, untuk pengelasan bahan dasar S32750/S32760, penggunaan ER2594 biasanya wajib.
T: Gas pelindung manakah yang harus digunakan saat mengelas dengan ER2594?
J: Argon murni (kemurnian lebih besar dari atau sama dengan 99,99%) atau campuran argon dan 2% nitrogen harus digunakan. Penambahan nitrogen membantu mengkompensasi hilangnya nitrogen selama proses pengelasan, sehingga menjaga keseimbangan fasa antara austenit dan ferit dalam logam las. Campuran karbon dioksida (CO₂) atau argon-CO₂ tidak boleh digunakan.
T: Mengapa suhu interpass harus dibatasi hingga di bawah 150 derajat saat mengelas baja tahan karat super dupleks?
J: Jika suhu interpass melebihi 150 derajat, hal ini mendorong pembentukan fase intermetalik yang berbahaya (seperti fase sigma [σ] dan chi [χ]) dalam fase ferit, yang sangat membahayakan ketangguhan material dan ketahanan terhadap korosi. Oleh karena itu, pemantauan suhu yang ketat di antara lintasan pengelasan sangat penting.
T: Dapatkah ER2594 digunakan untuk mengelas logam yang berbeda?
J: Ya, bisa. ER2594 umumnya digunakan untuk menyambung baja tahan karat super dupleks ke baja tahan karat austenitik (seperti 316L dan 317L); ini juga dapat digunakan untuk pengelasan sambungan transisi saat menyambung baja tahan karat super dupleks ke baja karbon (asalkan desain sambungan yang sesuai digunakan). Karena komposisi logam lasnya yang "terlalu-paduan", hal ini memastikan ketahanan terhadap korosi yang cukup terjaga bahkan di dalam zona pengenceran las.
T: Apakah Pasca-Perlakuan Panas Las (PWHT) diperlukan setelah pengelasan dengan ER2594?
J: Tidak. Untuk las baja tahan karat super dupleks, perlakuan panas pasca-pengelasan (PWHT) biasanya tidak diperlukan; pada kenyataannya, praktik industri umumnya menyarankan agar lasan tersebut tidak diberi perlakuan panas. Jika kode atau spesifikasi tertentu mengharuskan perlakuan panas pasca-pengelasan (PWHT), hanya proses anil solusi penuh (1050–1125 derajat diikuti dengan pendinginan air) yang diperbolehkan; melakukan stres-menghilangkan perawatan pada suhu menengah akan mengakibatkan penggetasan fase sigma.
Tag populer: kawat stainless super duplex er2594, Cina, produsen, pemasok, pabrik, perusahaan, grosir, diskon, beli, harga murah, kualitas tinggi, produk
Sepasang
-ER410NiMo TIG yang tahan ausBerikutnya
Kawat Las SS EC410NiMoAnda Mungkin Juga Menyukai



Kirim permintaan